Для большинства деталей из низкоуглеродистой листовой стали при холодной гибке на прессе в качестве первоначального ориентира принимают внутренний радиус порядка 1–1,5 толщины листа. Например, для стали толщиной 3 мм разумно начать расчет с радиуса 3–4,5 мм. Нержавеющие стали и упрочненные алюминиевые сплавы нередко требуют более плавного изгиба.
Точное значение определяют по марке металла, состоянию поставки, направлению прокатки и технологии обработки. Справочный минимальный радиус характеризует способность материала деформироваться без разрушения, тогда как фактически получаемое закругление связано еще и с геометрией гибочного инструмента.
Для проектирования детали необходимо проверить оба ограничения. Слишком малый радиус приводит к трещинам на наружной поверхности, чрезмерно большой меняет габариты изделия и увеличивает расход материала на изгиб.
Что понимают под радиусом гибки
Во время гибки наружные слои металлической заготовки растягиваются, внутренние сжимаются. Между ними находится нейтральный слой, длина которого при деформации практически не меняется. Чем меньше закругление, тем сильнее растягивается металл с внешней стороны.
На чертежах листовых деталей обычно указывают внутренний радиус R, измеряемый от центра кривизны до внутренней поверхности сгиба. Наружный радиус при равномерной толщине определяется формулой:
Rнар = R + S, где:
Rнар – наружный радиус закругления, мм
R – внутренний радиус, мм
S – толщина листа, мм
Например, у детали толщиной 2 мм с внутренним радиусом 3 мм наружный составит 5 мм.
Минимальным допустимым называют наименьший радиус, при котором материал сохраняет требуемую целостность и свойства после деформации. Для нагруженных конструкций отсутствие видимых трещин еще не означает, что деталь соответствует требованиям прочности.
Необходимо различать и угол гиба. Радиус описывает плавность закругления, угол – взаимное положение прямых участков изделия. Две детали, согнутые на 90°, могут иметь совершенно разные радиусы, длины разверток и размеры полок.
От чего зависит допустимое закругление
Главная характеристика материала для гибки – пластичность. Она определяет, насколько сильно можно деформировать металл до образования трещин. Высокая прочность сама по себе не означает хорошую способность к холодному формообразованию.
Для технологического расчета учитывают несколько параметров.
Марка и состояние металла. Отожженная низкоуглеродистая сталь допускает более интенсивную деформацию, чем наклепанная или закаленная. У алюминиевых сплавов различия еще заметнее: мягкий технический алюминий хорошо переносит изгиб, а термически упрочненный дюралюминий значительно чувствительнее к растяжению.
Толщина заготовки. Для одного материала минимальный абсолютный радиус в миллиметрах, как правило, увеличивается вместе с толщиной. Поэтому справочники часто приводят относительные значения R/S. Их удобно применять к листам разных размеров, хотя коэффициент не всегда остается постоянным во всем диапазоне толщин.
Направление прокатки. У прокатанного листа механические свойства вдоль и поперек направления прокатки могут различаться. Линию сгиба, расположенную поперек прокатки, в общем случае легче выполнить с меньшим радиусом. При расположении вдоль прокатки возрастает вероятность растрескивания наружных волокон.
Состояние кромок и поверхности. Заусенцы, глубокие царапины, надрезы и другие концентраторы напряжений создают условия для появления трещин. Особого внимания требуют участки, где линия сгиба пересекает вырезы или отверстия.
Способ гибки. При свободной гибке лист опирается на края V-образной матрицы, а пуансон перемещается между ними. Получаемый радиус во многом определяется шириной раскрытия матрицы. При гибке с прижатием материала к инструменту влияние радиуса пуансона существенно выше.
Также учитывают упругое пружинение. После снятия нагрузки металл частично восстанавливает первоначальную форму. Угол изменяется, а при радиусном формообразовании корректировать приходится и кривизну детали.
Таблица минимальных радиусов для разных металлов
Для предварительной оценки используют относительный коэффициент k, который показывает, во сколько раз допустимый внутренний радиус больше толщины заготовки.
Формула расчета:

Значение k выбирают по справочным данным для конкретного материала и его состояния.
В таблице приведены относительные радиусы для холодной гибки, опубликованные в учебном пособии СПбПУ «Технологические методы листовой штамповки». Они относятся к оценке предельной деформируемости материалов в указанных условиях.
Материал | Отожженный, поперек прокатки | Отожженный, вдоль прокатки | Наклепанный, поперек | Наклепанный, вдоль |
Алюминий | 0 | 0,3 | 0,3 | 0,8 |
Медь | 0 | 0,3 | 1,0 | 2,0 |
Латунь Л68 | 0 | 0,3 | 0,4 | 0,8 |
Сталь 08–10, Ст1, Ст2 | 0 | 0,4 | 0,4 | 0,8 |
Сталь 15–20, Ст3 | 0,1 | 0,5 | 0,5 | 1,0 |
Сталь 45–50, Ст6 | 0,5 | 1,0 | 1,0 | 1,7 |
Сталь Х18Н9Т | 1,0 | 2,0 | 3,0 | 4,0 |
Дюралюмин | 1,0 | 1,5 | 1,5 | 2,5 |
Все значения представлены в долях толщины листа, а не в миллиметрах. Для столбцов с наклепанным состоянием учитывается упрочнение материала холодной деформацией.
Нулевое значение коэффициента обозначает возможность очень малого закругления в предусмотренных справочником условиях. Оно не означает, что на листогибочном прессе получится геометрически острый угол с абсолютно нулевым радиусом.
Пример расчета. Требуется согнуть лист Ст3 толщиной 3 мм в нормализованном состоянии. Линия сгиба проходит вдоль прокатки. По таблице коэффициент равен 0,5:

Полученные 1,5 мм характеризуют справочный предел для данного состояния материала. Это еще не рабочая настройка станка. При проектировании следует выбрать радиус, который обеспечивают доступная оснастка и технология, а затем проверить соответствие требованиям к детали.
Для серийных изделий работу непосредственно на границе справочного минимума обычно не закладывают: небольшие различия свойств проката и состояния кромок могут повлиять на результат.
Рабочие радиусы при гибке на листогибочном прессе
При проектировании деталей под свободную гибку часто исходят из внутреннего радиуса, близкого к толщине листа или немного превышающего ее. Это связано с устройством V-образной матрицы и способом формирования закругления.
Для низкоуглеродистой стали при воздушной гибке применяют приближенную зависимость:

Здесь V – ширина раскрытия матрицы в миллиметрах. Коэффициент 0,16 характерен для ряда низкоуглеродистых сталей; у нержавейки и алюминиевых сплавов он отличается.
Если для первоначального подбора принять V = 8S, расчетный радиус будет составлять примерно 1,28S.
Толщина листа, мм | Раскрытие матрицы V, мм | Расчетный внутренний радиус, мм |
1,0 | 8 | 1,3 |
1,5 | 12 | 1,9 |
2,0 | 16 | 2,6 |
2,5 | 20 | 3,2 |
3,0 | 24 | 3,8 |
4,0 | 32 | 5,1 |
5,0 | 40 | 6,4 |
6,0 | 48 | 7,7 |
8,0 | 64 | 10,2 |
Таблица показывает ориентировочные радиусы для свободной гибки низкоуглеродистой стали при раскрытии матрицы около восьми толщин листа. Она не устанавливает минимально допустимые значения для всех марок стали. Реальный радиус также зависит от свойств партии проката, геометрии пуансона и режима обработки.
Например, для листа 3 мм на матрице V24 получается расчетный радиус около 3,8 мм. Чтобы уменьшить его, можно рассмотреть более узкую матрицу, но это увеличит требуемое усилие, нагрузку на инструмент и вероятность появления следов контакта.
Есть и геометрическое ограничение: короткая полка должна надежно опираться на матрицу. Для гибки на 90° предварительно ориентируются на длину полки порядка 0,7V от виртуальной вершины наружного угла. При V24 это около 17 мм. Конкретное значение уточняют по конфигурации инструмента.
Заказчику необязательно самостоятельно подбирать матрицу. При обращении за гибкой металла достаточно указать требования к готовой детали, марку и толщину листа. Технолог проверит, какой радиус достижим на имеющемся оборудовании.
Особенности гибки стали, алюминия и нержавейки
Даже при одинаковой толщине поведение металлов под нагрузкой различается. Для выбора геометрии изделия удобнее пользоваться рабочими диапазонами, а предельные значения уточнять по характеристикам конкретного проката.
Ниже приведены ориентиры для предварительного проектирования сравнительно тонких листовых деталей с холодной гибкой.
Материал | Первоначальный ориентир R/S | Радиус для листа 3 мм, мм |
Низкоуглеродистая пластичная сталь | 1–1,5 | 3–4,5 |
Нержавеющая сталь AISI 304 в отожженном состоянии | 1,5–2 | 4,5–6 |
Алюминиевый сплав 5052-H32 | 1–1,5 | 3–4,5 |
Алюминиевый сплав 6061-T6 | 3–4 и более | 9–12 и более |
Это проектные ориентиры, а не универсальные физические минимумы. Для более толстых листов и менее пластичных состояний материала радиус увеличивают. Диапазоны согласуются с рекомендациями по технологичности листовых деталей, но требуют проверки на производстве.
Углеродистая сталь
Низкоуглеродистые стали хорошо подходят для изготовления кронштейнов, кожухов, корпусов и других гнутых деталей. Для Ст3 толщиной 3 мм предварительно можно закладывать внутренний радиус около 4 мм, если конструкция не предъявляет специальных требований к механическим свойствам зоны изгиба.
Более жесткие марки, например сталь 45, хуже переносят интенсивную холодную деформацию. С увеличением содержания углерода и степени упрочнения материала выбор малого закругления становится более рискованным.
На результат влияет и состояние кромки после раскроя. Если линия сгиба проходит через участок с заусенцами или поверхностными повреждениями, даже расчетно допустимый радиус не исключает образования трещин.
Нержавеющая сталь
Аустенитные нержавеющие стали, включая AISI 304, обладают хорошей пластичностью в отожженном состоянии, но заметно упрочняются при холодной деформации. Еще одна характерная особенность – выраженное упругое пружинение.
Для листа AISI 304 толщиной 2 мм первоначально можно рассматривать радиус порядка 3–4 мм. Более тесные сгибы требуют проверки материала и оснастки. Повторное перегибание уже упрочненного участка способно ухудшить качество поверхности.
При изготовлении декоративных изделий отдельно согласовывают допустимые следы инструмента. На шлифованной и полированной нержавейке контакт с матрицей особенно заметен.
Алюминий и его сплавы
Для алюминиевых деталей принципиально важно знать обозначение сплава и состояние поставки.
Технически чистый алюминий в мягком состоянии допускает значительную пластическую деформацию. Сплавы системы Al-Mg, например 5052-H32, также применяют для листовых корпусов и панелей со сравнительно небольшими закруглениями.
Совсем иначе ведет себя упрочненный 6061-T6. Для него при проектировании предусматривают радиусы в несколько толщин листа, поскольку слишком тесный изгиб способен привести к растрескиванию наружного слоя. Для отечественных сплавов, например Д16Т или АД31, значения определяют по их собственным характеристикам, без автоматического переноса коэффициентов с зарубежных марок.
Требуемый радиус иногда удается получить за счет изменения состояния материала перед формообразованием. Но термообработка должна быть частью разработанного технологического процесса: самостоятельный нагрев может изменить прочностные характеристики и нарушить требования к готовой детали.
Расчет длины развертки с учетом радиуса
Правильно выбранное закругление еще не обеспечивает точные габариты изделия. Перед раскроем листа необходимо определить длину плоской заготовки.
В зоне изгиба нейтральный слой проходит ближе к внутренней поверхности металла. Для описания его положения используют коэффициент K, равный отношению расстояния от внутренней поверхности до нейтрального слоя к толщине листа.
Длину дуги нейтрального слоя, или припуск на гиб BA, рассчитывают по формуле:
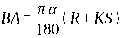
где α – угол поворота материала при изгибе в градусах. Для обычного уголка с внутренним углом 90° угол поворота также равен 90°.
Если размеры двух полок заданы по наружным сторонам до виртуального пересечения плоскостей, используют вычет на гиб BD:
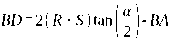
Тогда длина развертки уголка:

A и B – наружные размеры полок.
Для предварительных расчетов коэффициент K часто принимают в диапазоне примерно 0,3–0,5. Его конкретное значение связано с отношением радиуса к толщине, материалом и способом обработки. В точном производственном расчете используют данные, откалиброванные под применяемую оснастку.
Пример для стального листа толщиной 3 мм
Предположим, требуется изготовить стальной уголок со следующими характеристиками:
Толщина листа – 3 мм
Внутренний радиус – 3,8 мм
Угол поворота – 90°
Наружные размеры полок – 50 и 30 мм
Принятый для расчета коэффициент K – 0,42
Сначала определяем припуск на гиб:
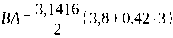

Вычет на гиб составит:
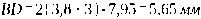
Длина заготовки:

Таким образом, расчетная длина плоской заготовки составляет 74,35 мм, а не 80 мм, полученные простым сложением наружных размеров.
Для детали с несколькими изгибами рассчитывают отдельный вычет для каждого участка, после чего определяют общую развертку по размерной цепи.
Результат остается предварительным. В серийном производстве точность корректируют пробными гибами, поскольку табличный K-фактор не учитывает всех особенностей реальной оснастки.
После согласования модели заготовку можно изготовить методом лазерной резки металла. Совместное проектирование раскроя и последующей гибки особенно полезно для деталей с несколькими полками, отверстиями и сложным контуром.
Минимальные радиусы для круглых и профильных труб
Для труб используют другую систему обозначений. Радиус обычно измеряют по продольной оси трубы, проходящей через середину поперечного сечения. Его называют осевым радиусом, или CLR.
Для круглой трубы связь с внутренним геометрическим радиусом изгиба определяется выражением:

Здесь D – наружный диаметр трубы.
В качестве первоначальных проектных ориентиров для трубогибочного оборудования часто рассматривают осевые радиусы 2D и 3D.
Наружный диаметр трубы, мм | Осевой радиус 2D, мм | Осевой радиус 3D, мм |
10 | 20 | 30 |
15 | 30 | 45 |
20 | 40 | 60 |
25 | 50 | 75 |
30 | 60 | 90 |
40 | 80 | 120 |
50 | 100 | 150 |
Эти значения описывают геометрию, а не гарантированные минимумы. Для получения качественных изгибов с радиусом около 2D на тонкостенных трубах может потребоваться дорн – внутренний поддерживающий элемент, препятствующий смятию стенок. Более плавные изгибы часто проще выполнить без него.
Толщина стенки имеет здесь особое значение. Например, труба диаметром 40 мм со стенкой 1 мм гораздо чувствительнее к овальности и складкам, чем труба такого же диаметра со стенкой 3 мм.
Для профильной трубы дополнительно оценивают ширину и высоту сечения, направление изгиба и устойчивость плоских стенок. Профиль 40 × 20 × 2 мм при изгибе в плоскости стороны 40 мм деформируется иначе, чем тот же профиль при повороте на 90° относительно продольной оси.
При слишком малом радиусе возникают характерные дефекты: вдавливание внутренней стенки, выпучивание боковых поверхностей, уменьшение проходного сечения или растяжение наружной стенки до образования трещин.
Для водогазопроводных труб, тонкостенных трубок, мебельных профилей и несущих строительных элементов используют разные технологические ограничения. Поэтому применять одну таблицу ко всем видам трубного проката некорректно.
Как определяют радиус при гибке прутка
У сплошного круглого прутка отсутствует проблема смятия полого сечения, характерная для труб. Основным ограничением становится деформируемость материала, хотя необходимо учитывать и требуемое усилие.
Радиус можно задавать по внутренней поверхности либо по продольной оси прутка. Между этими величинами существует геометрическая зависимость:

где d – диаметр прутка.
Допустим, круглый пруток диаметром 12 мм изгибают с осевым радиусом 30 мм. Внутренний радиус получится равным 24 мм. Однако сама формула ничего не сообщает о допустимости деформации.
Для горячекатаного круга из пластичной низкоуглеродистой стали и закаленного прутка одинакового диаметра допустимые значения будут различаться. В первом случае возможна холодная гибка на сравнительно малом радиусе, во втором иногда требуется изменение технологии или термического состояния заготовки.
Арматурные стержни рассматривают отдельно. Требования к диаметру оправки и форме загибов для них определяются назначением железобетонной конструкции и применимыми нормативными документами. Переносить эти требования на обычный гладкий круглый прокат без проверки нельзя.
Как добиться меньшего радиуса без повреждения детали
Запрос на максимально острый сгиб часто возникает при разработке металлических корпусов, коробов, крепежных деталей и декоративных элементов. Здесь полезно сначала проверить, действительно ли конструкция требует настолько малого внутреннего закругления.
Уменьшение раскрытия матрицы дает более тесный изгиб, но одновременно повышает контактные нагрузки. Переход к гибке с прижатием материала к инструменту тоже имеет ограничения: требуется подходящий пуансон и достаточное усилие пресса.
В зависимости от конструкции применяют несколько решений:
Изменение радиуса на чертеже. Увеличение внутреннего закругления всего на несколько миллиметров иногда устраняет проблему трещинообразования без изменения функциональности изделия.
Изменение ориентации заготовки. Расположение линии сгиба поперек направления прокатки способно улучшить условия деформации, если размеры исходного листа позволяют изменить раскрой.
Подбор другого состояния или марки металла. Для деталей с тесными сгибами выбирают пластичный материал, отвечающий требованиям к прочности и эксплуатации.
Применение специальной оснастки. Альтернативные пуансоны, матрицы и режимы гибки расширяют технологические возможности, но требуют проверки по усилию, состоянию поверхности и устойчивости процесса.
Отдельного внимания заслуживают отверстия и вырезы вблизи линии изгиба. Если отверстие оказывается в зоне пластической деформации, его форма после гибки меняется. Для сохранения размеров корректируют положение отверстия, увеличивают расстояние до сгиба или пересматривают последовательность обработки.
При разработке корпусов с несколькими последовательными изгибами проверяют также возможность установки заготовки в пресс. Иногда первая выполненная полка мешает последующей операции, хотя каждый радиус по отдельности является допустимым.
Какие данные нужны для расчета и изготовления
Для производственной оценки недостаточно указать только толщину металла и желаемый угол. Технологу требуется информация о конечной геометрии, материале и требованиях к качеству.
В чертеже или техническом задании желательно отразить марку металла и его состояние, толщину листа, внутренние радиусы, углы, размеры полок, допуски и количество деталей. Если предусмотрено несколько гибов, необходимо обозначить их расположение и направления.
При высоких требованиях к внешнему виду стоит отдельно согласовать допустимость следов матрицы на лицевой поверхности. Для окрашиваемых изделий желательно предусмотреть требования к обработке острых кромок и удалению заусенцев. После формообразования может выполняться порошковая покраска, однако покрытие не устраняет трещины и другие повреждения основного металла.
УЗЛК выполняет комплексную обработку листового металла, включая раскрой, гибку, сварку и финишное покрытие. Для расчета заказа можно передать чертеж DXF или DWG, трехмерную модель либо эскиз с основными размерами. Специалисты проверят возможность изготовления детали с заданным радиусом, помогут уточнить развертку и подобрать технологию под конкретную партию.
Главный ориентир для проектирования: сначала определяют допустимый радиус по материалу, затем сопоставляют его с возможностями оборудования и проверяют размеры развертки. Только после этого выбранное закругление можно считать технологически обоснованным.